 АнглийскийEN
 ФранцузскийFR
 немецкийDE
 португальскийPT
 испанскийES
 РусскийRU
 японскийJA
 корейскийKO
 арабскийAR
 греческийEL
 турецкийTR
 итальянскийIT
 польскийPL
 хиндиHI
 中国CN
.webp)
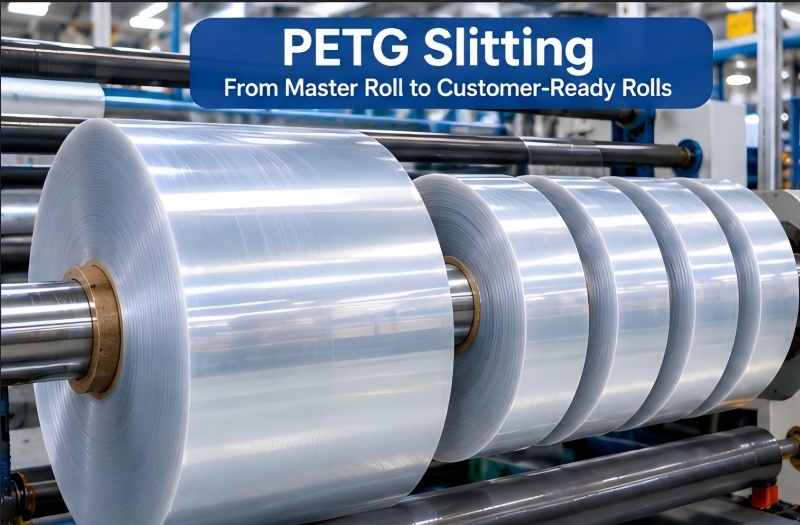
Нарезка рулонов термоусадочной пленки PETG: направление намотки, сборка рулона и характеристики соединения.
Введение
Разрезание мастер-рулонов термоусадочной пленки PETG на готовые к употреблению рулоны — это не просто операция уменьшения ширины. Даже технически подходящий мастер-рулон может создавать отходы на последующих этапах производства, если направление намотки неясно, сборка рулона неравномерна, места стыков плохо контролируются или разрезанные рулоны не соответствуют оборудованию для размотки и формовки рукавов, используемому переработчиком. Эти проблемы могут проявляться в виде обрывов полотна, телескопического выдвижения, повреждения кромок, нестабильности движения или незапланированных остановок пресса.
Для нарезки рулонов термоусадочной пленки PETG необходимы согласованные технические характеристики, учитывающие свойства пленки, конфигурацию станка для нарезки и перемотки, геометрию рулона и упаковку.Термоусадочная пленка PETGПоскольку пленка ориентирована таким образом, чтобы вызывать усадку под воздействием тепла, бригады, занимающиеся переработкой, должны защищать как ее размерные характеристики, так и физическую целостность во время нарезки и перемотки. Поэтому в заказе на нарезку рулонов ПЭТГ большого диаметра следует указывать не только ширину и количество разрезов.
Основные выводы
подтвердить разматывание и ориентацию печати
Определить ширину, диаметр, сердечник, направление намотки и требования к сборке валков.
Установите четкие правила соединения и отслеживаемость.
и проверить качество нарезанного рулона на производственной линии заказчика. Цель — получить стабильный, отслеживаемый рулон, эффективно обрабатываемый, а не просто мастер-рулон, нарезанный на более мелкие отрезки.
Основные технические аспекты: как намотка, сборка рулонов и соединения влияют на ПЭТГ
ПЭТГ (полиэтилентерефталатгликоль-модифицированный) — это сополиэстер, используемый в термоусадочных пленках. Ориентация пленки обеспечивает выравнивание молекул во время производства; при нагревании ориентированная структура релаксирует, и пленка сжимается. Разрез не изменяет механизм усадки, но может вызывать краевые напряжения, колебания натяжения, складки или повреждения, которые впоследствии влияют на печать и формирование рукава. Поэтому для сохранения функциональных свойств мастер-рулона необходим контроль процесса.
Направление намотки описывает способ намотки пленки и то, какая поверхность обращена внутрь, а какая наружу. Оно может быть указано с помощью схемы, ориентации стороны для печати или направления размотки с точки зрения оператора. Такие термины, как «внутренняя намотка» или «внешняя намотка», могут по-разному интерпретироваться у разных поставщиков и на разном оборудовании. В письменной спецификации следует указать простую схему рулона и обозначить сторону для печати, передний край и направление размотки. Для оптовой продажи прозрачной термоусадочной пленки PETG для печати этикеток-рукавов это предотвращает путаницу, когда пленка не имеет очевидных визуальных различий между поверхностями.
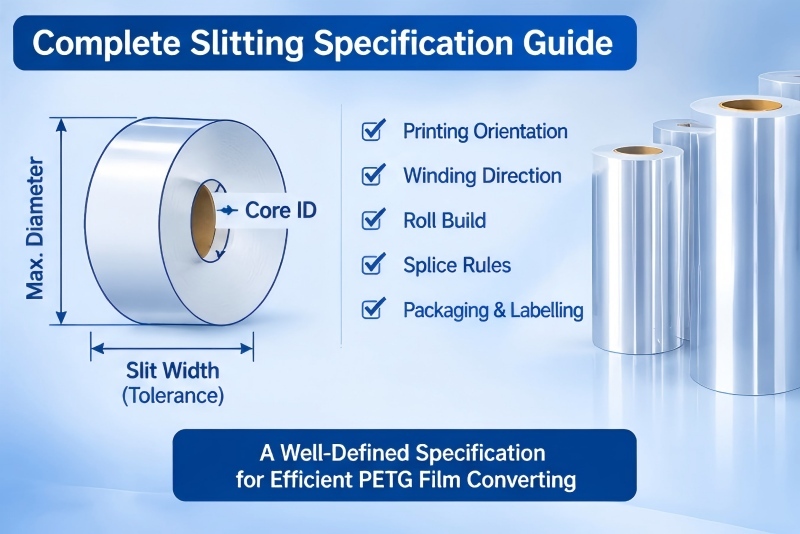
Формирование рулона относится к геометрии и жесткости намотанного рулона. К важным факторам относятся диаметр рулона, диаметр сердечника, натяжение полотна, твердость намотки, выравнивание кромок и однородность поверхности рулона. Слишком мягкий рулон может деформироваться или сплющиваться во время транспортировки; чрезмерное или неравномерное натяжение может способствовать образованию звезд, складок, застреванию или повреждению кромок. Идеальный профиль намотки зависит от толщины пленки, ширины, диаметра рулона, конструкции продольно-резательного станка и последующего оборудования. Не существует единого значения натяжения намотки или твердости, подходящего для каждого сорта ПЭТГ и формата рулона.
Соединение двух участков полотна происходит, когда в основном или нарезанном рулоне имеется разрыв полотна. Соединения могут быть необходимы для производства или переработки, но их расположение, тип ленты, толщина, прочность и видимость могут влиять на последующую печать, контроль качества, сшивание рукавов и автоматические системы соединения. Покупатели должны указать, разрешены ли соединения, максимальное количество на рулон, предпочтительный метод соединения и требуются ли флажки или этикетки для соединения. Окончательные ограничения должны определяться возможностями поставщика и технологическим процессом переработчика.
Термоусадочные пленки PETG могут включать в себя рулоны PETG с высокой степенью усадки, пленки PETG со средней степенью усадки и пленки PETG с низкой степенью усадки. Эти коммерческие категории не определяют универсальную схему нарезки. Толщину пленки, профиль усадки, обработку поверхности, ширину полотна и диаметр рулона следует учитывать в совокупности. Высокоусадочный сорт, предназначенный для рулонов термоусадочной пленки PETG большого размера для термоусадочных этикеток, может потребовать тщательного контроля натяжения и обработки, поскольку окончательный дизайн этикетки может быть чувствителен к складкам, дефектам краев и совмещению печати.
Применение и решения: Технические характеристики продольной резки, снижающие риски при переработке.
1. Перед началом производства подтвердите заказчику ориентацию размотки и печати.
Уточните у заказчика направление печати или формовки рукава, а также укажите сторону печати, направление размотки и требуемый передний край. Не используйте сокращенные обозначения, такие как «по часовой стрелке», без четко определенной точки обзора. Включите схему с обозначениями в заказ на покупку или лист технического согласования. Если заказчик меняет конфигурацию печатного станка, повторно подтвердите ориентацию перед следующим заказом.
2. Установите размеры и допуски валов как единый комплект.
Укажите ширину и допуск щели, материал сердечника и внутренний диаметр, максимальный и минимальный диаметр валка, диапазон веса валка, направление намотки и любые ограничения на отклонения от рулона к рулону. Укажите, измеряются ли размеры до или после обработки, если это имеет отношение к согласованному методу контроля. Допуск по ширине должен быть связан с направляющей полотна заказчика, схемой печати и размером рукава, а не скопирован из типовой спецификации.
3. Определите критерии приемки при сборке рулонов.
Обсудите твердость или жесткость валков, используя, по возможности, согласованные между поставщиком и заказчиком измерения или эталонный образец. Укажите требования к выравниванию кромок, внешнему виду поверхности валка, телескопическому изгибу, образованию звездочек, складкам, неплотной намотке и повреждению сердечника. Для широких валков или валков большого диаметра укажите допустимый профиль кромки и метод обработки. Избегайте назначения универсального числового целевого значения твердости, если обе стороны не согласовали прибор, шкалу, место измерения и процедуру испытаний.
4. Сделайте управление соединением явным.
Определите допустимое количество соединений на рулоне и допустимость соединений в производстве, ориентированном на клиента. Укажите тип соединительной ленты или способ соединения, ориентацию соединения, максимальную толщину соединения (если у клиента есть подтвержденный предел) и способ маркировки. Место соединения должно быть обозначено флажком, этикеткой на рулоне или электронной записью, чтобы операторы могли его предвидеть. Если пресс клиента использует автоматическое обнаружение соединений или отбраковывает склеенные участки, сообщите об этом требовании до начала резки.
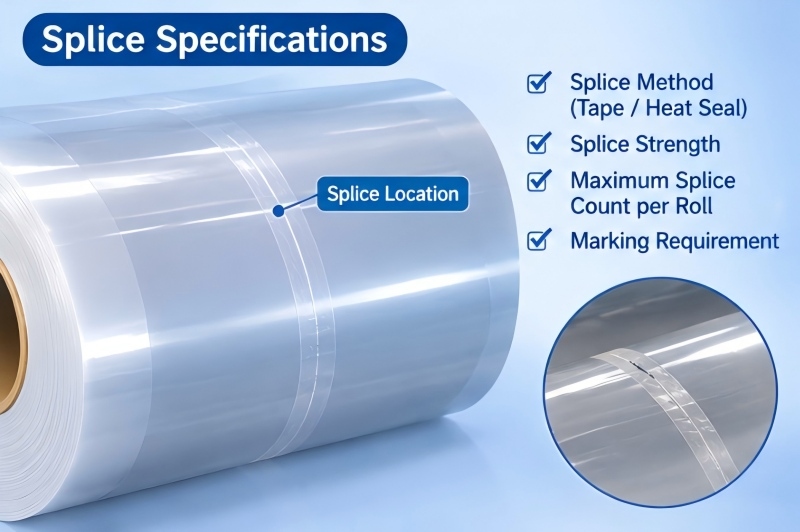
5. Защитите термоусадочную пленку во время нарезки и перемотки.
Используйте чистые контактные поверхности и надлежащую защиту кромок. Контролируйте натяжение полотна и условия резки, чтобы избежать растяжения, зазубрин по краям, пыли, загрязнения, вызванного статическим электричеством, и складок. Регулярно проверяйте лезвия и качество резки; неровные края или небольшие зазубрины могут стать точками начала обрыва полотна. По возможности держите пленку упакованной и минимизируйте воздействие пыли или повреждений при транспортировке между резкой, проверкой и упаковкой. Устанавливайте параметры путем проведения испытаний для конкретного сорта пленки, а не предполагайте, что они подходят для другого типа пленки.
6. Внедрите систему отслеживания партий на каждом рулоне.
Каждый нарезанный рулон должен иметь этикетку, связывающую его с основным рулоном и производственной партией. Укажите марку продукта, номинальную толщину, ширину разреза, номер рулона, вес нетто (при необходимости), направление намотки, количество стыков или статус стыков, а также дату производства или код партии. Ведите учет нарезки, в котором указываются идентификатор основного рулона, схема расположения нарезанных рулонов, оператор или линия, результаты проверки и отклонения. Это позволит идентифицировать поврежденные рулоны, если клиент сообщит о проблеме с обработкой.
7. Согласуйте упаковку и методы обработки на складе с геометрией рулона.
Укажите, упаковываются ли рулоны индивидуально, на поддонах или в соответствии с указаниями заказчика. Согласуйте опору для сердечника, ориентацию рулона, защиту кромок, обертывание, устойчивость поддона и видимость этикетки. Избегайте методов штабелирования или зажима, которые деформируют поверхность или сердечник рулона. Складские работники должны следовать рекомендациям поставщика по хранению и защищать рулоны от влаги, пыли, прямого нагрева и ударов. Экспортная упаковка должна выдерживать ожидаемые условия погрузки и транспортировки без потери формы рулона.
8. Проверьте качество нарезанного рулона на реальном оборудовании заказчика.
Пропустите репрезентативные рулоны через предполагаемый процесс печати, резки, формовки рукавов или термоусадочной обработки. Зафиксируйте отслеживание полотна, стабильность натяжения, обработку стыков, совмещение отпечатков, качество кромок и обрывы полотна. При поиске неисправностей изменяйте по одному основному параметру за раз. Если одновременно изменяются марка пленки, настройки печатной машины, конструкция стыка и характеристики намотки, первопричину становится трудно выявить.
Сравнение традиционных и контролируемых методов продольной резки:
Спецификация традиционной и контролируемой продольной резки
| Область спецификации | Традиционный/неполный подход | Контролируемая рекомендация |
|---|---|---|
| Направление намотки | Используйте неоднозначные формулировки типа «внутри/снаружи» или «по часовой стрелке». | Предоставьте схему с обозначениями, указав ракурсы со стороны печати, переднего края и размотки. |
| Роль построения | Принять лишь по внешнему виду | Определить критерии прочности кромки, жесткости намотки, дефектов и согласованный метод измерения. |
| Соединения | Разрешить недокументированные соединения | Установите количество соединений, метод, маркировку и отслеживаемость на уровне рулона. |
| сертификация качества | Осматривать рулон следует только при доставке. | Совместите входящие проверки с квалификацией представителей производственной линии. |
| Поиск неисправностей | Изменяйте несколько настроек одновременно. | Записывайте переменные и выявляйте изменения в ходе экспериментальных запусков. |
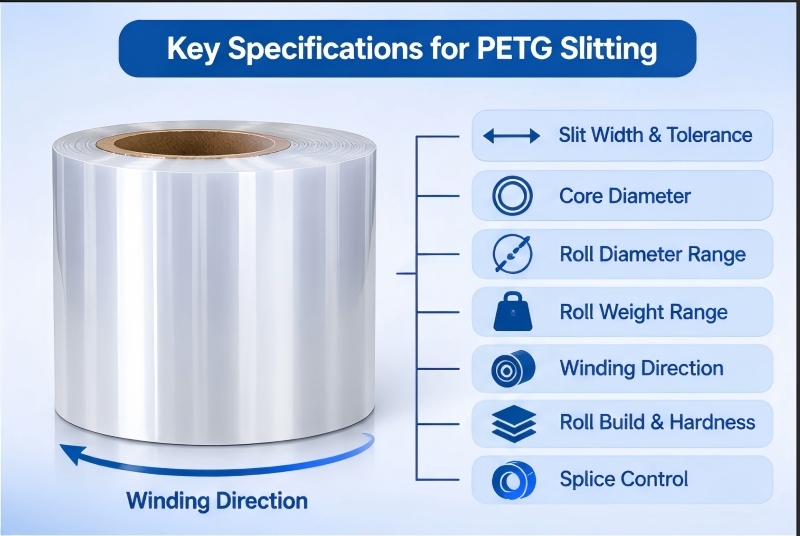
Контрольный список для запроса коммерческого предложения и раскроя
☑ Марка пленки: термоусадочная пленка PETG и профиль усадки, включая рулоны высокоусадочной пленки PET-G, среднеусадочную пленку PETG или низкоусадочную пленку PET-G, где это применимо.
☑ Информация о мастер-валке: идентификатор мастер-валка, номинальная толщина, ширина, диаметр валка, размер сердечника и отслеживаемость партии.
☑ Размеры вальцового проката: целевая ширина прорези и допуск, внутренний диаметр сердечника, диапазон диаметра или веса валка, а также количество на единицу ширины.
☑ Намотка: направление размотки, ориентация стороны для печати, определение внутренней/внешней стороны намотки и схема рулона с маркировкой.
☑ Формирование рулона: выравнивание кромок, жесткость намотки или согласованный метод определения жесткости, допустимое телескопирование, образование звездочек, складки и состояние сердечника.
☑ Соединения: допустимое количество соединений, способ соединения или лента, правила расположения соединений, флаг/метка соединения и запись для отслеживания.
☑ Контроль качества: план выборочного контроля, визуальные критерии, проверка размеров и порядок обработки несоответствующих рулонов.
☑ Упаковка и логистика: индивидуальная упаковка или упаковка на поддонах, ориентация рулона, защита кромок, размещение этикеток, рекомендации по хранению и условия доставки.
☑ Испытания и утверждение: тестирование клиентской линии, критерии приемки, ответственный за утверждение и процесс управления изменениями.
Четко сформулированный запрос на коммерческое предложение (RFQ) помогает поставщику термоусадочной пленки PETG или партнеру по резке определить технические детали, влияющие на стоимость и сроки поставки. Любой неопределенный пункт должен быть указан как открытый вопрос для подтверждения, а не рассматриваться как согласованная спецификация.
Часто задаваемые вопросы
Как следует указывать направление намотки термоусадочной пленки PETG?
Используйте схему, на которой указаны направление обзора оператора, сторона печати, передний край и направление размотки. Добавляйте терминологию внутренней/наружной намотки только в качестве дополнения к схеме.
Всегда ли более плотный рулон лучше?
Нет. Чрезмерное или неравномерное натяжение намотки может повредить рулон или пленку, а слишком мягкий рулон может сплющиться или деформироваться. Приемка рулона определяется с использованием фактической пленки, размеров рулона, оборудования и согласованного метода контроля.
Сколько стыков должно быть в рулоне, разрезанном вдоль?
Универсального количества, подходящего для всех применений, не существует. Необходимо согласовать максимальное количество, конструкцию соединения, маркировку места соединения и совместимость с линией заказчика, исходя из длины рулона, технологического процесса поставщика и последующей обработки соединений.
Можно ли одобрить рулон, разрезанный вдоль волокон, только на основании визуального осмотра?
Визуальный осмотр полезен для выявления повреждений кромок, складок, состояния поверхности рулона и упаковки, но он не доказывает работоспособность линии. Квалификация должна включать проверку размеров и репрезентативный запуск на реальном печатном или упаковочном оборудовании заказчика.
Заключение и руководство по действиям в сфере B2B
Качественная резка рулонов термоусадочной пленки PETG зависит от четкой коммуникации между поставщиком пленки, оператором резки, переработчиком, отделом закупок и складскими подразделениями. Направление намотки, сборка рулона, конструкция соединения, размеры рулона и отслеживаемость являются взаимосвязанными требованиями к процессу. Определение этих параметров до начала производства снижает ненужную неопределенность и предоставляет как поставщику, так и заказчику практическую основу для проверки и приемки.
Перед отправкой следующего запроса на коммерческое предложение подготовьте схему намотки, подтвердите ориентацию оборудования заказчика и стороны печати, а также задокументируйте требования к сборке и соединению рулонов. Предоставьте спецификацию вашему заказчику.Поставщик ПЭТГ-пленкиили у партнера по резке и запросите образцы нарезанных рулонов для контролируемого испытания. Технический анализ поможет согласовать формат рулона с вашей линией переработки до начала промышленного производства.
Новости и события
узнать больше-
.webp) Блог
Пресс-релиз 05.11.2026
Рулоны термоусадочной пленки PETG: Спецификация для переработчиков и руководство по запросам коммерческих предложений.
Если при поставке рулона термоусадочной пленки PETG возникает проблема с неподходящей кривой усадки, непостоянной толщиной, некачественной намоткой или неполной технической документацией, производитель может потерять время производства до того, как первый рулон достигнет линии розлива. Рулоны термоусадочной пленки PETG не взаимозаменяемы просто потому, что они относятся к одному семейству полимеров. Ориентация пленки, толщина, сила усадки, начало усадки, обработка поверхности и геометрия рулона — все это влияет на печать, сшивание, резку, формирование рукава и окончательную посадку в контейнер. -
 Блог
Пресс-релиз 05.11.2026
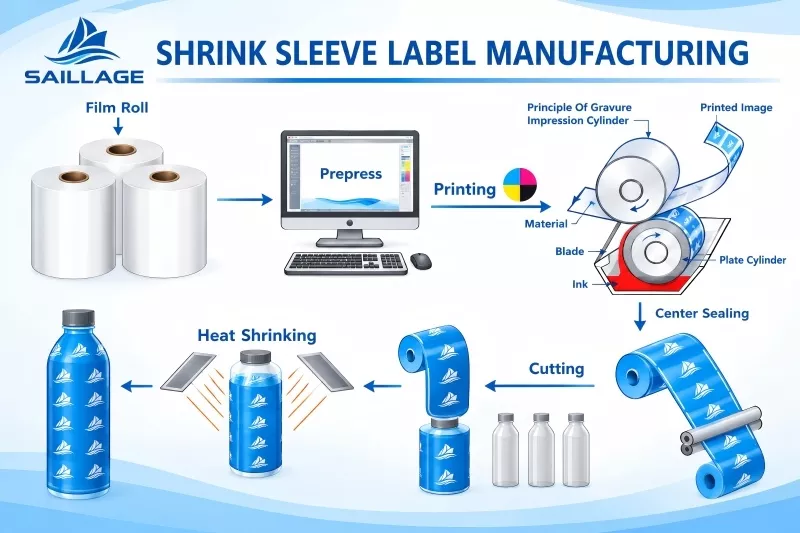
Термоусадочная пленка PETG для печати: контрольный список для проверки поверхности и адгезии чернил.
Используйте этот контрольный список для печати термоусадочных рукавов из ПЭТГ, чтобы оценить состояние поверхности, смачивание чернилами, высыхание, адгезию, процесс обработки и результаты испытаний на термоусадку. -
 Блог
Пресс-релиз 05.11.2026
Пленка ПЭТГ с высокой и средней степенью усадки: изучите кривую TD/MD перед выбором мастер-рулона.
Сравните пленку ПЭТГ с высокой и средней усадкой по кривым TD и MD, геометрии бутылки, условиям туннелирования и требованиям к квалификации мастер-рулона.
контакт
Тел.: 86 17706217416
Добавить: Здание L2A, № 520, переулок 1588, улица Чжугуан, Всемирный центр Хунцяо, район Цинпу, Шанхай, Китай.
Подписывайтесь на нас: