 АнглийскийEN
 ФранцузскийFR
 немецкийDE
 португальскийPT
 испанскийES
 РусскийRU
 японскийJA
 корейскийKO
 арабскийAR
 греческийEL
 турецкийTR
 итальянскийIT
 польскийPL
 хиндиHI
 中国CN
.webp)
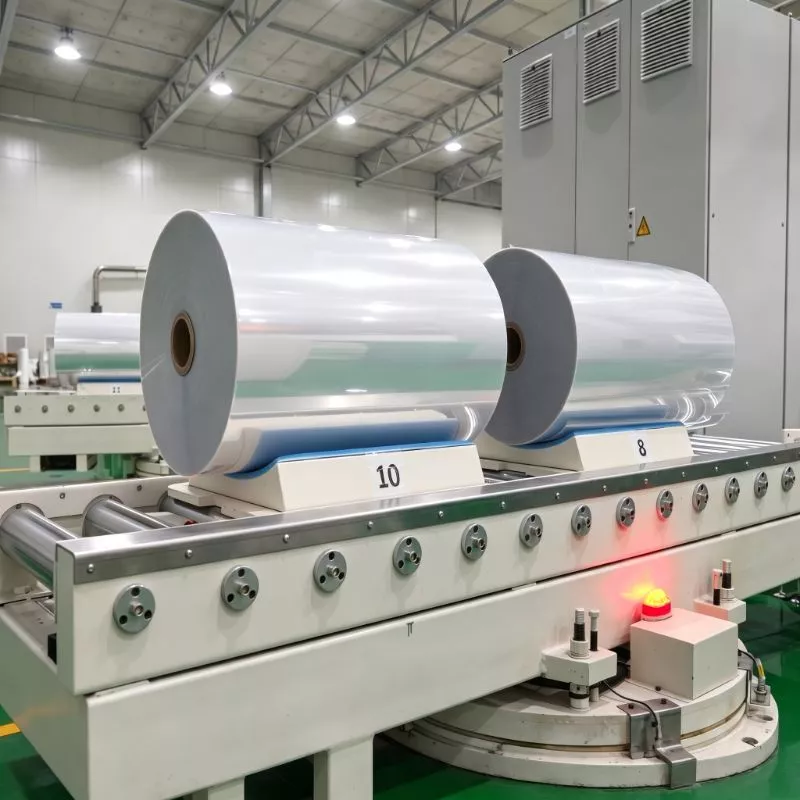
Пленка ПЭТГ с высокой и средней степенью усадки: изучите кривую TD/MD перед выбором мастер-рулона.
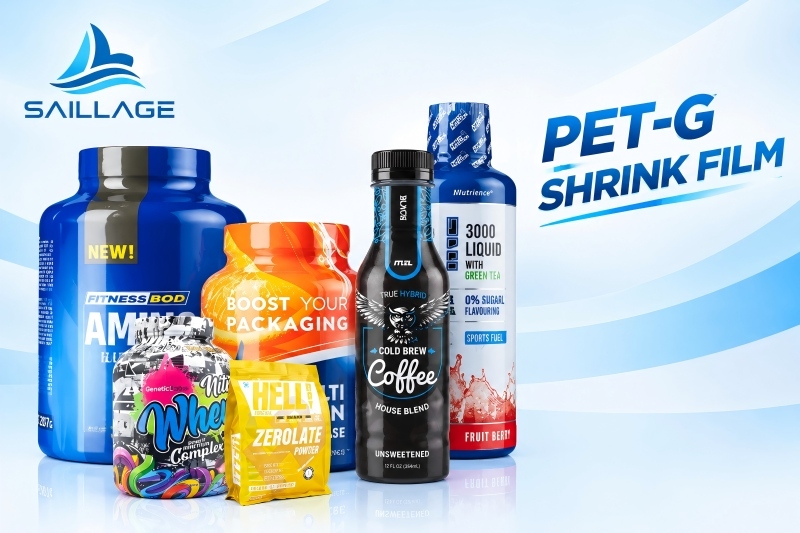
Введение
Термоусадочная пленка может выглядеть правильно на макете, но при этом не пройти проверку на упаковочной линии. Распространенные причины включают неполное покрытие в области плечиков, искажение графики, складки у основания и чрезмерное напряжение в местах соединения бутылок. Эти проблемы часто связаны не только с качеством печати, но и с несоответствием профиля усадки пленки геометрии контейнера. При сравнении рулона высокоусадочной ПЭТГ-пленки со среднеусадочной ПЭТГ-пленкой покупателям следует ознакомиться с кривыми усадки в поперечном (TD) и машинном (MD) направлениях, прежде чем утверждать мастер-рулон.
Термоусадочные пленки ПЭТГЭто модифицированные гликолем полиэтилентерефталатные пленки, разработанные таким образом, чтобы сжиматься при нагревании. Их характеристики зависят от температуры, при которой начинается усадка, величины свободной усадки в каждом направлении, скорости усадки в диапазоне нагрева и технологического окна, доступного на оборудовании заказчика. Маркировка «высокая усадка» недостаточна для прогнозирования производительности линии, а «средняя усадка» не означает автоматически более низкое качество. Правильный выбор — это пленка, измеренное поведение которой при усадке соответствует условиям контейнера, конструкции рукава, печати, сшивания и туннеля.
Основные выводы
Сравнивайте кривые TD и MD, а не полагайтесь на единственное значение максимального сжатия.
Подтвердить усадку при фактической температуре в туннеле и времени выдержки.
Оцените одновременно геометрию бутылки и искажение изображения.
и протестировать образец рулона на запланированной линии, прежде чем запускать серийное производство.
Технический стержень: что показывает кривая сужения TD/MD?
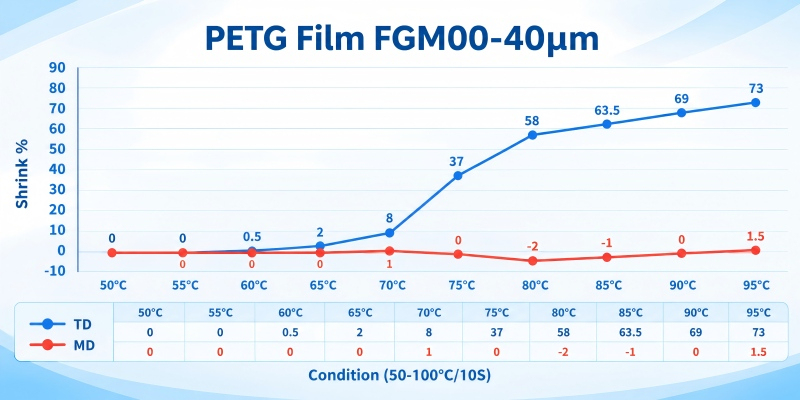
Кривая усадки отображает процентное уменьшение размеров в зависимости от температуры при заданных условиях испытаний. TD означает поперечное направление, поперек полотна; MD означает направление обработки, вдоль полотна. Для термоусадочных рукавов усадка по TD обычно является основным фактором, определяющим плотное прилегание к контейнеру по окружности, в то время как усадка по MD влияет на высоту рукава, верхнюю и нижнюю ориентацию, а также положение графических элементов относительно деталей бутылки. Точный результат зависит от способа резки, ориентации, сшивания и нанесения рукава.
Свободная усадка обычно рассчитывается как процентное уменьшение размеров образца после воздействия заданной температуры в течение заданного времени. Поскольку на результат влияют методы испытаний, размеры образца, среда нагрева и время воздействия, не следует сравнивать данные от разных поставщиков, если условия испытаний не эквивалентны. Необходимо запросить метод испытаний и полную температурную кривую, а не просто заголовок, например, «усадка до 75%». Кривая должна указывать диапазон температур испытаний и различать результаты, полученные при заданной температуре (TD) и при заданной температуре (MD).
Три параметра заслуживают особого внимания. Начало усадки — это температурный диапазон, в котором начинается измеримое сжатие. Если пленка начинает сжиматься слишком рано для равномерного распределения тепла в линии, она может затянуться до того, как рукав займет нужное положение. Скорость усадки описывает, как быстро увеличивается сжатие с повышением температуры. Крутая кривая может способствовать быстрому прилеганию рукава, но может оставлять узкий рабочий диапазон, если температура в туннеле или время пребывания колеблются. Максимальная или платообразная усадка указывает на верхнее сжатие, достигаемое при указанных условиях испытаний; она не показывает, будет ли пленка равномерно сжиматься на реальном контейнере.
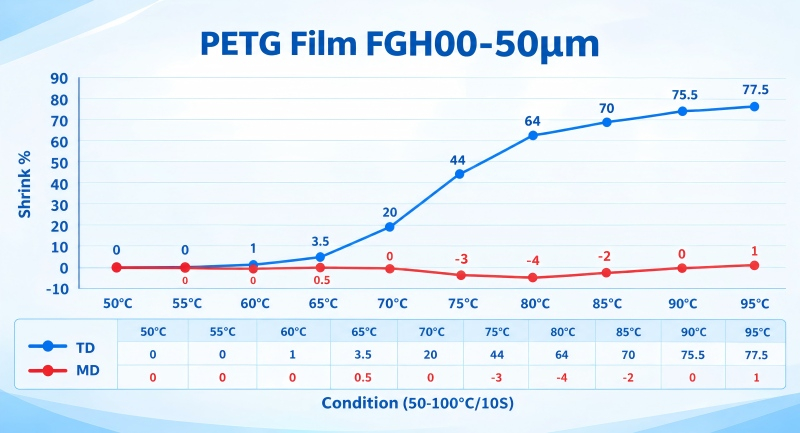
Высокоусадочный ПЭТГ обычно используется, когда необходимо закрыть выступающие плечи, талию, углубленные панели или другие сложные контуры. Пленка из ПЭТГ со средней усадкой может подойти для контейнеров с менее сложной геометрией или конструкций, где приоритетными являются контролируемое сжатие и стабильность рисунка. Низкоусадочная пленка из ПЭТГ может быть актуальна для более простых форм или применений, требующих ограниченного изменения размеров, но ее пригодность необходимо проверять с учетом требований к покрытию. Эти категории представляют собой коммерческие описания, а не универсальные марки с одинаковыми значениями у всех производителей.
На усадку пленки также влияют толщина, история ориентации, условия хранения, печати и отверждения, качество швов и температурный профиль термоусадочного туннеля. Поэтому кривая TD/MD является инструментом выбора, а не гарантией. Ее необходимо интерпретировать в сочетании с настройками процесса, используемыми производителем, и трехмерным профилем контейнера.
Применение и решения: Подбор параметров пленки в соответствии с упаковкой.
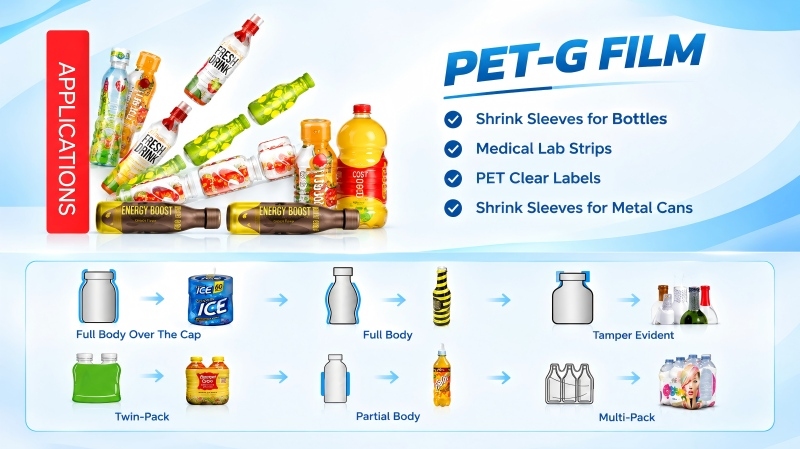
1. Чехлы, полностью закрывающие бутылку, надеваются на бутылки с напитками анатомической формы.
Для пленок PET-G, используемых в качестве термоусадочных этикеток, критически важным вопросом является то, сможет ли этикетка достигать самых узких и самых широких участков бутылки, не образуя складок, непротянутых перемычек или неприемлемых искажений изображения.Высокоусадочная ПЭТГ-пленка для этикеток на бутылки с напиткамиЧасто стоит оценить усадку, если упаковка имеет выраженные плечи, сужение или формованную рукоятку. Сравните усадку по TD при эффективной температуре туннеля с наибольшим изменением окружности, необходимым для бутылки. Также проверьте усадку по MD, поскольку чрезмерное сокращение по высоте может сместить изображение с предполагаемого верхнего или нижнего положения.
Практическая квалификация должна включать бутылки номинальных размеров и, при необходимости, крайних размеров, указанных поставщиком тары. Проведите тестирование с использованием защитной пленки на обычной скорости линии, затем протестируйте ее на ожидаемых нижних и верхних пределах рабочего диапазона. Зафиксируйте зоны туннеля, скорость конвейера, положение защитной пленки, температуру бутылки и видимые дефекты. Повышение температуры в туннеле для принудительного создания плохого соответствия пленки может решить одну проблему, но ухудшить деформацию в других местах.
2. Бутылки с прямыми стенками и более простые геометрические формы.
Пленка PETG со средней степенью усадки может быть эффективным вариантом для контейнеров с прямыми стенками, умеренными плечами или конструкциями с относительно небольшим изменением окружности от верха до низа. Пленка с подходящим, более контролируемым профилем усадки может уменьшить необходимость агрессивного продавливания в туннеле. Это может помочь сохранить точность совмещения изображения и снизить риск локального перегрева, хотя результат зависит от конкретной пленки и линии. Не следует выбирать пленку со средней степенью усадки только потому, что упаковка выглядит простой: утопленные основания, элементы защиты от вскрытия и резкие переходы все еще могут создавать сложные зоны усадки.
3. Упаковка для косметики и средств личной гигиены
Термоусадочные пленки из ПЭТГ для упаковки косметики и средств личной гигиены часто должны плотно прилегать к изогнутым краям, декоративным крышкам, узким горлышкам или асимметричным флаконам, сохраняя при этом мелкий текст, цветовые блоки и фирменную графику. Для сложных контуров может потребоваться высокая степень усадки, но большее сжатие может усилить искажения в круглых логотипах, тонких линиях и мелком шрифте. Перед утверждением макета производитель должен смоделировать ожидаемые искажения и проверить напечатанную пленку на реальном контейнере. Лучшая пленка — это не обязательно та, у которой самый высокий процент усадки; это та, которая обеспечивает покрытие и приемлемую графику в стабильном технологическом окне.
4. Закупки по системе Masterroll и управление складскими запасами.
Мастер-рулон — это производственный материал, поэтому командам по закупкам следует проверять не только ширину, толщину и цену. Запросите актуальный технический паспорт, записи о качестве конкретной партии (если таковые имеются), кривые усадки по TD и MD, рекомендуемые условия обработки и рекомендации по хранению. Подтвердите, являются ли указанные значения усадки типичными или гарантированными спецификациями, и соответствуют ли условия испытаний поставщика методу оценки, используемому переработчиком. Для повторных заказов определите допустимый диапазон усадки и согласуйте порядок оценки изменений между партиями.
Правильное обращение с рулонами на складе имеет важное значение, поскольку их состояние может повлиять на последующую обработку. Защищайте рулоны от загрязнения, повреждения кромок, чрезмерного давления, а также температурных или влажностных условий, выходящих за рамки рекомендаций поставщика. Дайте материалу возможность адаптироваться к производственной среде, если это рекомендовано поставщиком. По возможности используйте принцип «первым поступил — первым отгружен», сохраняйте идентификацию рулонов и отслеживаемость партий, чтобы дефекты можно было связать с конкретной партией. Рекомендации по хранению должны содержаться в документации поставщика, а не в общих правилах температурного режима.
5. Сравните традиционный подход к отбору с отбором на основе кривых.
В таблице ниже сравнивается распространенный подход к закупкам, основанный на технических характеристиках, с подходом к квалификации, основанным на анализе кривых. Преимущества заключаются в достижении производственных целей, а не в гарантированных числовых улучшениях; результаты следует подтвердить в ходе производственных испытаний, поскольку дизайн бутылок, печать, конфигурация туннеля и скорость линии могут различаться.
Традиционный выбор против выбора с использованием кривой зависимости
| Размер выбора | Подход, основанный на спецификациях | Рекомендации, основанные на кривой |
|---|---|---|
| Первичная основа отбора | Выберите уровень усадки и цену по шкале «высокий» или «средний». | Проанализируйте кривые TD и MD при соответствующих температурах и указанных условиях испытаний. |
| геометрия бутылки | Используйте широкую категорию, например, бутылки для напитков или косметические бутылки. | Составьте карту максимального/минимального диаметра бутылки, плечиков, талии, основания и горлышка. |
| обустройство туннеля | Регулируйте температуру до тех пор, пока видимые дефекты не уменьшатся. | Проведите квалификационное тестирование пленки при нормальной светочувствительности и в пределах реалистичных рабочих параметров. |
| Художественное произведение и регистрация | Перед полной проверкой производственной линии необходимо утвердить макет печатной продукции. | Проверьте искажение графики и движение MD на реальном контейнере. |
| Сравнение поставщиков | Сравните максимальные значения усадки, указанные в заголовке. | Сравните эквивалентные методы испытаний, начало усадки, наклон кривой и поведение на плато. |
| Качество и воспроизводимость | Проверяйте каждую доставку, прежде всего, на размеры и внешний вид. | Установить согласованные диапазоны допустимых потерь, сохранить данные о партиях и исследовать изменения тенденций. |
Практический контрольный список для отбора
Перед утверждением рулона высокоусадочной, среднеусадочной или низкоусадочной ПЭТГ-пленки для производства воспользуйтесь следующим контрольным списком:
Определите геометрию упаковки. Получите чертежи контейнера или достоверные измерения. Укажите наибольшую и наименьшую окружность, угол плеча, ширину, переход основания, горловину и любые углубленные элементы.
Запросите полную кривую усадки TD/MD. Уточните данные для нескольких температур, метод испытания, время воздействия и попросите указать, являются ли значения типичными или пределами спецификации.
Сопоставьте требуемую усадку с возможностями пленки. Оцените необходимое изменение окружности контейнера и оцените характеристики усадки по окружности при фактической температуре процесса. Проверьте усадку по средней окружности с учетом высоты рукава, положения шва и совмещения изображения.
Проанализируйте весь технологический процесс переработки пленки. Включая печать, отверждение чернил, резку, сшивание, нанесение защитной пленки и нагрев в туннеле. Функциональные характеристики пленки неразрывно связаны с этими этапами процесса.
Проведите контролируемое испытание линии. Ведите учет настроек туннельной зоны, скорости линии, типа бутылок, размеров рукавов и выявленных дефектов. По возможности изменяйте по одному параметру за раз, чтобы причина улучшения или ухудшения оставалась ясной.
Установите критерии приемки совместно с поставщиком. Определите критические размеры, диапазоны усадки, требования к внешнему виду, идентификацию рулонов, частоту отбора проб и процедуру обработки несоответствующих партий.
Утвердите производство в реалистичных пределах. Пленка, работающая только в одном узком диапазоне настроек, может быть опасна для линии с большим объемом производства. Проверьте производительность в ожидаемом диапазоне скорости линии, условий окружающей среды и вариаций контейнера.
Часто задаваемые вопросы: Часто задаваемые вопросы от покупателей и конвертеров
Всегда ли термоусадочная пленка PETG лучше подходит для этикеток, покрывающих всю поверхность изделия?
Нет. Высокая усадка полезна, когда рукав должен повторять выраженные контуры, но одного лишь более высокого максимального значения недостаточно для обеспечения равномерного покрытия. Форма изгиба, усадка по средней толщине, искажение изображения, контроль туннеля и геометрия контейнера — все это имеет значение. Проверьте соответствие пленки предполагаемой упаковке.
Можно ли напрямую сравнить процент потерь от двух поставщиков?
Только при сопоставимых условиях и методах испытаний. Температура, время воздействия, подготовка образцов и среда проведения испытаний могут повлиять на результат. Запрашивайте полные кривые TD/MD и подробные данные испытаний, а не сравнивайте одно значение максимальной усадки.
Что следует проверить, если рукав сморщился у основания бутылки?
Проверьте, не отличается ли пленка от базовой геометрии, не совпадают ли размеры рукава и качество шва, а также не является ли распределение тепла или время пребывания неравномерным. Проанализируйте поведение при TD и MD и осмотрите дефект при нескольких настройках туннеля, прежде чем изменять несколько параметров одновременно.
При выборе критерия приоритета в процессе закупок — процент потерь или цена за килограмм?
Ни один из этих факторов не следует рассматривать в отрыве от другого. Сравните стоимость пригодных для использования рукавов, скорость линии, пусковые отходы, процент брака и однородность партий. Более дешевый рулон может стать дороже, если он требует узкого технологического окна или приводит к большему количеству брака. Подтвердите экономическую целесообразность с помощью контролируемого эксперимента.
Заключение и руководство по действиям в сфере B2B
Выбор между высокоусадочной и среднеусадочной пленкой из ПЭТГ — это решение, принимаемое с точки зрения проектирования упаковки, а не упрощенный подход к закупке этикеток. Усадка по диаметру помогает определить соответствие окружности, в то время как усадка по средней величине влияет на высоту и точность позиционирования рукава. Начало усадки, наклон кривой и поведение на плато необходимо рассматривать в совокупности с геометрией бутылки, требованиями к макету и условиями туннеля. Для обеспечения воспроизводимости производства используйте сопоставимые данные испытаний, проведите испытания пленки на предполагаемой линии и согласуйте с поставщиком измеримые критерии приемки.
Перед размещением заказа на рулонный материал предоставьте вашему клиенту чертеж контейнера, целевые размеры рукава, скорость линии, профиль туннеля и требования к применению.Поставщик ПЭТГ-пленкиили инженера-технолога. Запросите текущие кривые усадки TDS и TD/MD, затем организуйте пробное тестирование рулона пленки. Это даст группам по закупкам, переработке и исследованиям и разработкам общую техническую основу для выбора пленки, подходящей для упаковки и производственного процесса.
контакт
Тел.: 86 17706217416
Добавить: Здание L2A, № 520, переулок 1588, улица Чжугуан, Всемирный центр Хунцяо, район Цинпу, Шанхай, Китай.
Подписывайтесь на нас: