 АнглийскийEN
 ФранцузскийFR
 немецкийDE
 португальскийPT
 испанскийES
 РусскийRU
 японскийJA
 корейскийKO
 арабскийAR
 греческийEL
 турецкийTR
 итальянскийIT
 польскийPL
 хиндиHI
 中国CN
.webp)
Термоусадочная пленка PETG для печати: контрольный список для проверки поверхности и адгезии чернил.
Введение
Дефект печати на термоусадочной пленке из ПЭТГ не всегда вызван чернилами или настройками печатного станка. Плохое смачивание, неравномерное состояние поверхности, загрязнение и слабая адгезия чернил могут привести к пятнистости, истиранию, залипанию или потере чернил во время резки, сшивания и нанесения пленки. Перед утверждением печати на термоусадочной пленке из ПЭТГ производители должны проверить поверхность пленки и систему чернил в совокупности при типичных условиях процесса.
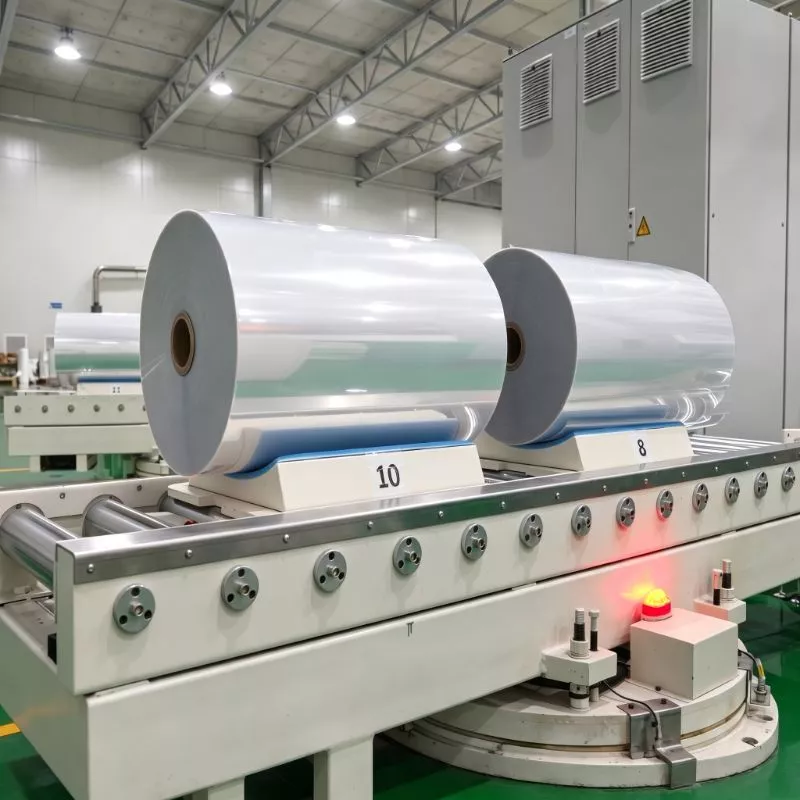
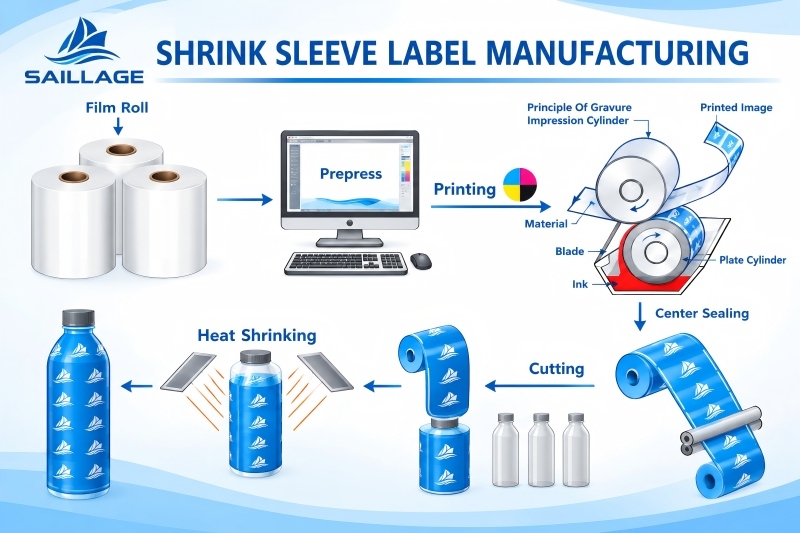
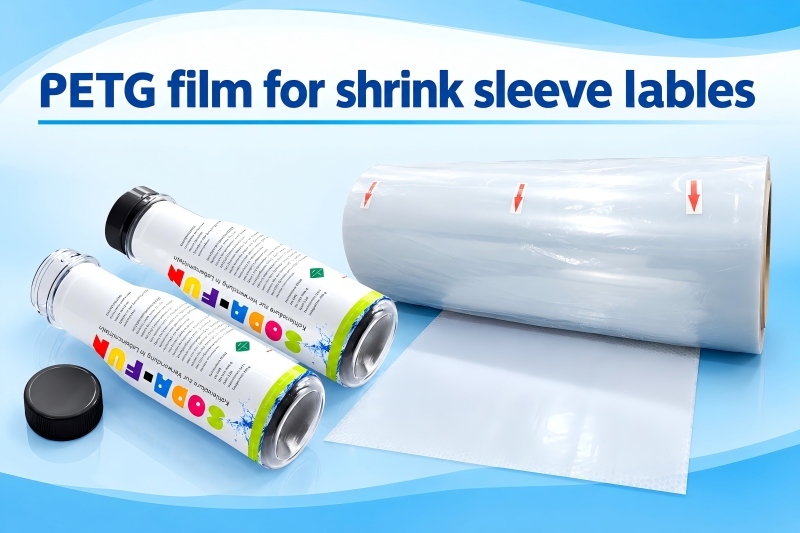
Термоусадочная пленка PETGПри нагревании пленка сжимается, позволяя напечатанному рукаву принимать форму контейнера. Такая термореакция делает проверку качества печати очень сложной: слой чернил должен оставаться визуально однородным и надежно скрепленным во время обработки и усадки. Прозрачная термоусадочная пленка из ПЭТГ также позволяет легко заметить помутнение, полосы, микроотверстия и неравномерное распределение чернил. Для успешного испытания недостаточно просто визуальной проверки сразу после печати.
Основные выводы
Перед печатью проверьте пленку.
подтвердить состояние поверхности, используя согласованный метод.
Проверьте совместимость чернил и их высыхание или затвердевание.
тест на адгезию после определенного периода кондиционирования
и оценить напечатанный рукав после сшивания и имитации усадки. Допустимые пределы должны быть согласованы поставщиком пленки, поставщиком чернил и переработчиком, а не считаться универсальными.
Основные технические аспекты: состояние поверхности, смачивание и адгезия чернил.
Поверхностная энергия описывает, насколько легко жидкость смачивает твердую поверхность. В пленочной печати она обычно выражается в динах на сантиметр; мН/м численно эквивалентно поверхностному натяжению. Если поверхность пленки недостаточно смачивается выбранными чернилами, чернила могут сжиматься, образовывать неравномерные капли или давать плохое покрытие. Сама по себе поверхностная энергия не гарантирует адгезию: химический состав поверхности, связующее вещество чернил, растворитель или водная система, условия сушки и степень износа после обработки также влияют на конечный результат.
Обработка поверхности, часто коронная обработка, использует электрический разряд для изменения химического состава поверхности и улучшения смачиваемости. Уровень обработки может снижаться во время хранения, а загрязнение в результате обработки, добавление шликеров, масел или пыли может повлиять на результат. Дина-тест — полезный инструмент для предварительной оценки, но он не является прямым измерением прочности сцепления. Следуйте методу, месту проведения теста и рекомендациям по обращению, указанным поставщиком, и избегайте прикосновения к стороне с оттиском голыми руками.
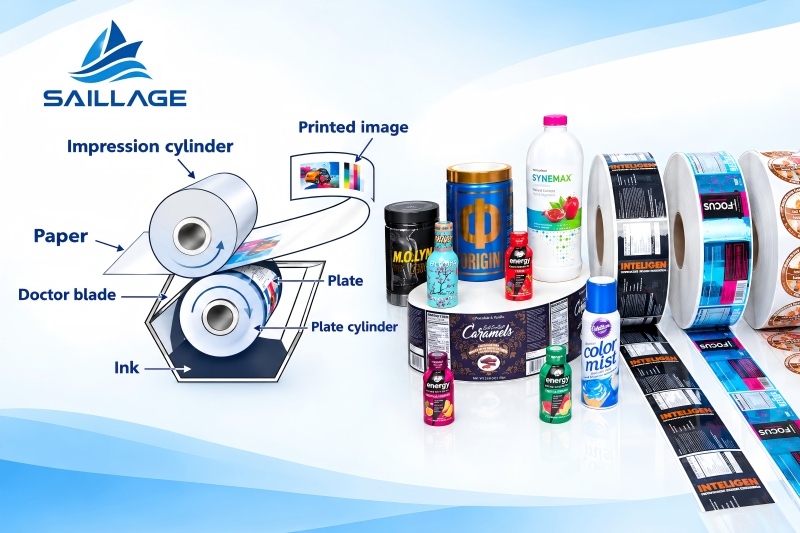
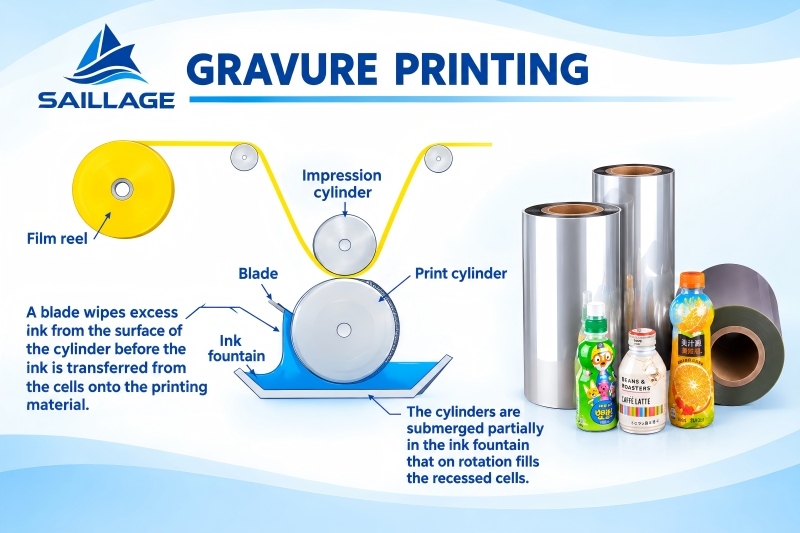
При глубокой печати краска переносится с ячеек гравированного цилиндра на движущееся полотно. Состояние поверхности ПЭТГ-пленки для глубокой печати влияет на перенос и смачивание краски, в то время как скорость печатной машины, вязкость, геометрия ячеек, оттиск, баланс растворителей и способность к высыханию влияют на формирование отпечатка. Пленка, которая хорошо работает с одной системой красок или настройкой печатной машины, может вести себя не идентично с другой. При квалификации следует использовать предполагаемые краски, типичные условия цилиндра, скорость печатной машины и профиль высыхания.
Адгезионные свойства термоусадочной пленки из ПЭТГ следует оценивать после печати и соответствующих последующих этапов. На адгезию могут влиять неполное высыхание, несовместимость химических веществ в чернилах, остаточные растворители, последовательность наложения печати, загрязнения и деформация во время усадки. Если чернила остаются мягкими при повторной намотке, может произойти слипание, поскольку соседние слои соприкасаются друг с другом. Краевая адгезия может стать очевидной только при резке, сшивании, обращении с бутылками или использовании термоусадочного туннеля.
Высокоусадочная термоусадочная пленка ПЭТГВ процессе усадки пленка может претерпевать существенные изменения размеров. Деформация изображения не то же самое, что нарушение адгезии чернил, поэтому в ходе испытаний их следует оценивать отдельно. Следует учитывать поведение пленки при усадке, гибкость чернил, дизайн печати и условия в туннеле. Для получения стабильного результата печати необходимы подходящая поверхность, совместимые чернила, адекватная сушка или отверждение, а также контролируемый процесс обработки.
Применение и решения: пошаговый план пробного использования
1. Входной контроль качества пленки
Перед установкой рулона проверьте марку, толщину, ширину, идентификационный номер рулона, номер партии и состояние упаковки. Осмотрите полотно на наличие помутнений, царапин, пятен, полос, складок, повреждений краев и загрязнений. Уточните, какая сторона предназначена для печати и указывает ли поставщик на необходимость обработки стороны. Зафиксируйте обнаруженные отклонения до начала испытаний.
2. Перед печатью проверьте состояние поверхности.
Измерьте смачивание поверхности, используя согласованную процедуру динового теста или другой метод, одобренный поставщиком. Запишите метод теста, дату, номер рулона, сторону полотна и место отбора проб. Проверяйте несколько участков полотна, если важна равномерность. Не используйте одно показание динового теста в качестве единственного критерия приемки; сравните его с рекомендациями поставщика и подтвердите фактическое качество печати.
Используйте чистые перчатки и избегайте прикосновения к поверхности печати.
При наличии информации проверьте историю хранения пленки и время, прошедшее с момента обработки.
Если показания поверхности не совпадают, придержите образец и проконсультируйтесь с поставщиком, прежде чем изменять настройки пресса.
3. Проверьте совместимость чернил и условия печати.
Используйте предназначенную для производства систему красок, включая указанные добавки, диапазон вязкости и баланс растворителей или воды. Запишите номер партии красок, вязкость, скорость печати, характеристики цилиндра, настройки печати, температуру зоны сушки и вентиляцию. При устранении неполадок изменяйте по одному параметру за раз. Чрезмерный нагрев может повлиять на обработку полотна или усадку, а недостаточная сушка может привести к размазыванию, залипанию или плохой адгезии после перемотки.
4. Проверьте внешний вид и адгезию отпечатка.
Проверьте сплошные участки, мелкий текст, градиенты, обратную печать, наложения и области с высокой плотностью покрытия. Ищите точечные отверстия, пятнистость, втягивание чернил, полосы, изменение цвета и плохую четкость краев. После высыхания или полимеризации чернил в течение согласованного периода времени проведите согласованный тест на адгезию, например, контролируемый тест с использованием ленты, если это необходимо. Определите тип ленты, давление нанесения, время выдержки, угол удаления и метод оценки перед сравнением результатов. Тест с использованием ленты является сравнительным и не должен рассматриваться как универсальный стандарт, если не согласован конкретный метод.
5. Имитация процесса преобразования и конечного использования.
Оцените качество печати после разрезания, перемотки и сшивания. Проверьте наличие потертостей, блокировки, переноса чернил, трещин и повреждений вокруг шва. Затем сожмите напечатанный рукав на целевом контейнере или репрезентативной тестовой форме, используя заданный профиль туннеля. Осмотрите мелкие графические элементы, границы цветов и области с высокой плотностью покрытия на наличие трещин, отслоений, искажений и потери читаемости. Отличите обычное искажение изображения от фактического расслоения чернил и пленки.
6. Документировать и утвердить судебное разбирательство.
Используйте письменный отчет об испытаниях, чтобы отделы закупок, исследований и разработок, поставщик пленки и поставщик чернил могли принимать решения на основе одних и тех же данных. Зафиксируйте идентификатор образца, условия испытаний, наблюдения, фотографии, отклонения и критерии прохождения/непрохождения испытаний. Если испытание не удалось, определите вероятную причину: состояние поверхности, совместимость чернил, высыхание, загрязнение или последующее напряжение, прежде чем запрашивать замену материала.
Приведенное ниже сравнение фокусируется на качестве принимаемых решений и контроле процесса. Оно не утверждает о каком-либо гарантированном улучшении адгезии или снижении отходов, поскольку результаты зависят от сорта пленки, системы чернил, процесса печати и термоусадки.
Традиционный план проверки против плана контролируемого исследования
| Область оценки | Базовая/традиционная проверка | Рекомендуемое контролируемое исследование |
|---|---|---|
| Поверхность пленки | Полагайтесь на внешний вид или показания в одну дин | Проверьте способ прокатки и записи, сторону печати и места отбора проб. |
| Выбор чернил | Предположим, что существующие чернила будут вести себя так же. | Проверьте пригодность выбранной системы чернил и зафиксируйте вязкость и условия печати. |
| Сушка | Оценивать можно только на выходе для прессы. | Убедитесь в высыхании или отверждении и проверьте блокировку после перемотки и кондиционирования. |
| Адгезия | Сразу после печати проведите неформальную очистку лентой. | Заранее определите время кондиционирования, метод измерения с помощью ленты, критерии оценки и приемлемости. |
| Конечное использование | Утвердите печать перед имитацией усадки | Проверка после разрезания, сшивания и типичного воздействия термоусадочного туннеля. |
| Поиск неисправностей | Изменяйте сразу несколько настроек. | Изменяйте по одной переменной за раз и фиксируйте результаты. |
Контрольный список для пробного периода
☑ Подтвердите правильный сорт пленки, сторону печати, номер партии, толщину и состояние рулона.
☑ Зафиксируйте согласованный метод измерения поверхностной энергии, результаты и места отбора проб.
☑ Используйте производственную систему подачи чернил и запишите вязкость, скорость печати и параметры сушки.
☑ Проверьте качество печати как в сухом, так и во влажном состоянии на сплошных участках, участках с мелкими деталями и участках с высокой плотностью покрытия.
☑ Проверьте адгезию после истечения указанного периода сушки или отверждения, используя согласованный метод.
☑ После перемотки и использования проверьте наличие залипания, царапин и переноса чернил.
☑ Осмотрите рукав после сшивания и прохождения через типичный термоусадочный туннель.
☑ Сохраняйте фотографии и результаты; согласуйте допустимые пределы до утверждения производства.
Часто задаваемые вопросы: Вопросы от конвертеров и покупателей
Как проверить печатные свойства термоусадочной пленки PETG?
Начните с визуального контроля на входе и утвержденного поставщиком теста на смачивание поверхности. Напечатайте с использованием выбранной системы чернил в типичных условиях печатного станка, оцените внешний вид и высыхание, проверьте адгезию после подготовки и осмотрите рукав после сшивания и усадки.
Всегда ли более высокий уровень дин означает лучшую адгезию чернил?
Нет. Показатель дин указывает на смачиваемость, а не на прочность сцепления. На адгезию также влияют химический состав чернил, загрязнение, равномерность обработки, сушка и последующее напряжение. Подтвердите эффективность с помощью теста на адгезию и испытаний в реальных условиях эксплуатации.
Почему чернила проходят первоначальный тест, но отслаиваются после усадки?
Возможно, краска имеет низкую адгезию, недостаточное отверждение, плохую гибкость или несовместимость с усадкой. Проверьте поверхность пленки, систему чернил и профиль сушки, затем повторите контролируемый эксперимент по усадке. Отдельно зафиксируйте адгезию отпечатка и деформацию изображения.
Может ли один сорт ПЭТГ-пленки работать со всеми системами глубокой печати?
Не обязательно. Эффективность зависит от состояния поверхности, связующего вещества краски и системы растворителей, настроек печатной машины, мощности сушки и требований к усадке. Перед началом полномасштабного производства необходимо проверить каждую предполагаемую комбинацию.
Заключение и руководство по действиям в сфере B2B
Надежная печать на термоусадочной пленке PETG зависит от проверенной поверхности, совместимых чернил, контролируемого высыхания и адгезии, сохраняющейся после обработки и термоусадочного нанесения. Тест на дин полезен для растрирования, но он не может заменить полное испытание печати и термоусадки. Документированные условия помогают командам отличать проблемы, связанные с пленкой, от проблем с чернилами, печатным станком или технологическим процессом.
Прежде чем утверждать новый сорт пленки или поставщика, запросите актуальный технический паспорт, рекомендуемые условия обработки поверхности при печати и рекомендации по обращению с пленкой. Предоставьте поставщику информацию о вашей системе чернил, условиях глубокой печати, целевом профиле усадки и упаковке для конечного использования. Совместное пробное тестирование с согласованными критериями приемки может снизить неопределенность перед размещением заказа в промышленных масштабах.
Новости и события
узнать больше-
 Новости
Пресс-релиз 24 октября 2026 г.
Из Стамбула в мир: компания Saillage готовится к участию в глобальных полиграфических выставках в 2027 году.
Компания Saillage делится своими планами участия в выставках Impressions Expo Long Beach, APPP EXPO Shanghai и FESPA Global Print Expo в 2027 году. -
 Блог
Пресс-релиз 24 октября 2026 г.
Как хранить и транспортировать рулоны термоусадочной пленки PETG: предотвращение преждевременной усадки и повреждения рулонов.
Узнайте, как хранить, упаковывать и транспортировать рулоны термоусадочной пленки PETG, чтобы предотвратить преждевременную усадку, повреждение краев, деформацию сердечников и дефекты, связанные с транспортировкой. -
 Блог
Пресс-релиз 24 октября 2026 г.
Односторонняя и двусторонняя матовая DTF-пленка: как выбрать подходящую пленку для стабильной печати.
Сравните одностороннюю и двустороннюю матовую пленку DTF по структуре покрытия, стабильности подачи, контролю статического электричества, качеству печати и выбору поставщика.
контакт
Тел.: 86 17706217416
Добавить: Здание L2A, № 520, переулок 1588, улица Чжугуан, Всемирный центр Хунцяо, район Цинпу, Шанхай, Китай.
Подписывайтесь на нас: