 АнглийскийEN
 ФранцузскийFR
 немецкийDE
 португальскийPT
 испанскийES
 РусскийRU
 японскийJA
 корейскийKO
 арабскийAR
 греческийEL
 турецкийTR
 итальянскогоIT
 польскийPL
 хиндиHI
 中国CN
.webp)
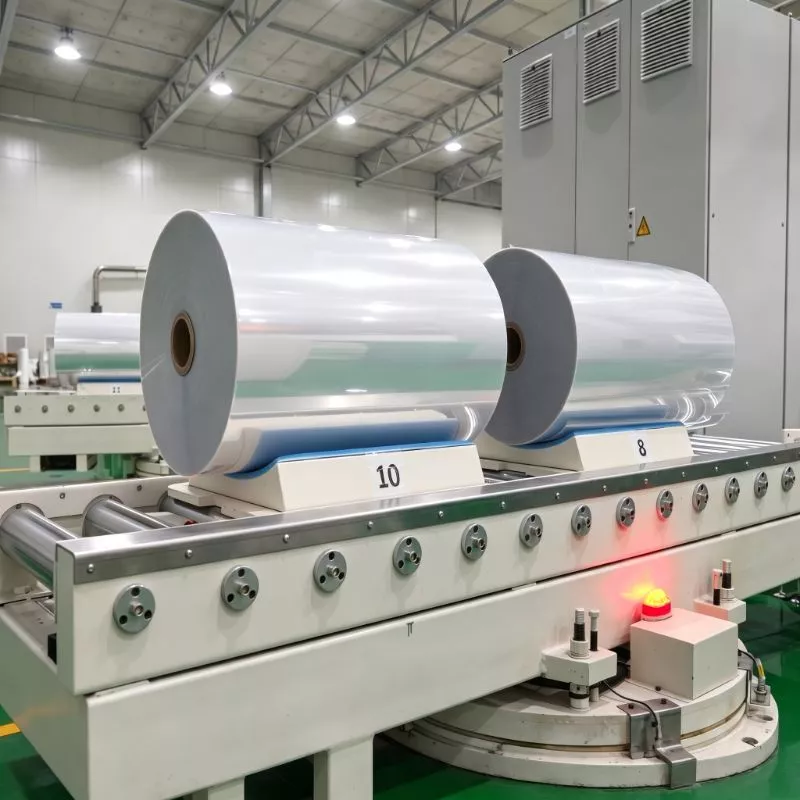
Рулон ПЭТГ-пленки: предотвращение образования загнутых уголков на бутылках с контурной формой h1: Высокоусадочный ПЭТГ против сложных контуров бутылок: предотвращение дефектов
Высокоусадочный ПЭТГ против бутылок сложной формы: предотвращение дефектов
Применение термоусадочных пленок к упаковке с высокой степенью профилирования — такой как распылители, бутылки для напитков в форме песочных часов и асимметричные косметические контейнеры — доводит возможности гибкой упаковки до предела. Когда технические допуски нарушаются, производственные линии сталкиваются с двумя печально известными дефектами: «загнутыми уголками» (складыванием и заломами на острых радиусах) и «эффектом улыбки» (неравномерным, загибающимся вверх у основания).
Эти косметические дефекты не ограничиваются эстетикой; они ставят под угрозу защиту от несанкционированного вскрытия, искажают фирменную символику и приводят к неприемлемо высоким показателям брака. Основная причина обычно кроется в неправильном соответствии геометрии контейнера и теплодинамике выбранного материала.Термоусадочная пленка ПЭТГВыбор оптимизированного рулона ПЭТГ-пленки с точными соотношениями поперечного направления (TD) и направления движения машины (MD) является обязательным условием для обеспечения высокой производительности и скорости нанесения.
Для устранения загнутых уголков и эффекта «улыбки» на сложных контурах, инженеры по упаковке должны указать следующее:Высокопрочная термоусадочная пленка для бутылок с эргономичной формой(обычно 75–80% от общей толщины) со сверхнизкой усадкой по средней толщине (<3%). Сочетание этой специализированной подложки с многозонным паровым туннелем — сначала фиксация основания, а затем усадка горловины — предотвращает вертикальную миграцию пленки и обеспечивает бездефектную конформность.
Основные выводы
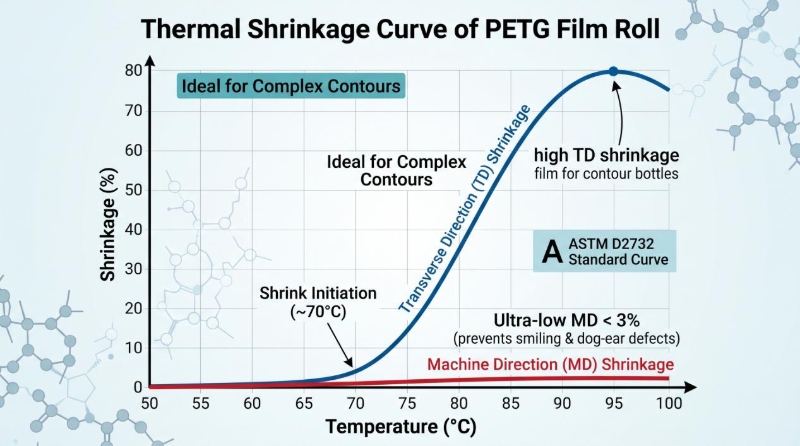
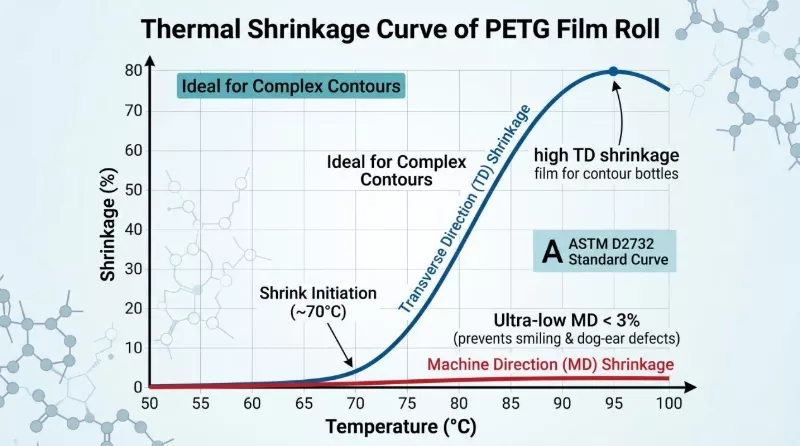
Соотношение TD и MD: Для экстремальных контуров требуется усадка по TD более чем на 75% и строгая усадка по MD менее чем на 3% для предотвращения вертикальной деформации.
Контроль кривой нагрева: низкая температура начала усадки PETG (приблизительно 70 °C) требует зонального термического воздействия для предотвращения преждевременного закрепления.
Стабильность натяжения: Использование высококачественной пленки PETG, изготовленной на заказ методом нарезки на специализированном заводе по производству термоусадочной пленки PETG, предотвращает отклонения толщины кромок, которые приводят к заломам по углам.
Преимущество паровых туннелей: Паровые туннели обеспечивают равномерную теплопередачу на 360 градусов, необходимую для высокоусадочного ПЭТГ, значительно превосходя лучистый нагрев при работе с асимметричными бутылками.
Базовый технический анализ: механика дефектов усадки
Понимание того, как ведет себя рулон ПЭТГ-пленки под воздействием термического напряжения, имеет решающее значение для диагностики дефектов оболочки. Память термоусадочной пленки программируется в процессе двуосной или одноосной ориентации во время производства. При повторном нагреве (проверка по стандартным протоколам ASTM D2732) полимерные цепи стремятся вернуться в свое неориентированное состояние.
Физика «собачьего уха»
Дефект в виде «загнутого уха» — это физическое сгибание пленки в области плечиков контейнера, края крышки или углов основания. Он возникает, когда излишки пленки не могут сжаться достаточно быстро или достаточно сильно, чтобы обхватить острый радиус.
Этот дефект возникает из-за взаимодействия трех переменных:
Недостаточная усадка по стандарту TD: Если разница в диаметре между самой широкой точкой бутылки (диаметр надевания) и самой узкой точкой (горлышко) превышает максимальную усадку пленки по стандарту TD, материал будет сминаться.
Чрезмерная усадка по вертикали (MD): если вертикальная усадка по вертикали (MD) превышает 3-5%, пленка действует как натягивающаяся резинка, одновременно тянущая вверх и вниз. Это вертикальное натяжение приподнимает материал над контуром плеча, создавая воздушный зазор, который под воздействием тепла складывается в «бугор».
Неравномерное рассеивание тепла: Быстрый, незональный нагрев воздействует на пленку, вызывая локальное слипание до того, как окружающий материал сможет принять нужную форму.
Динамика «эффекта улыбки»
Эффект «улыбки» проявляется в виде изогнутого, неровного нижнего края, где пленка приподнимается с одной стороны бутылки выше, чем с другой.
Неправильное крепление: если термотуннель активирует середину или верхнюю часть рукава раньше, чем нижнюю, термоусадочная пленка притягивает незакрепленный нижний край вверх.
Геометрия контейнера: Сужающиеся основания или асимметричные днища естественным образом способствуют скольжению пленки по пути наименьшего сопротивления во время стеклования (Tg).
Разница в толщине: если край пленки толще с одной стороны из-за плохого качества разреза, для ее усадки требуется больше тепловой энергии, что приводит к неравномерной скорости сжатия.
Сценарии применения и углублённый анализ решений
Для решения проблем, связанных с нанесением контурных покрытий, необходим двойной подход: точное определение подходящей подложки пленки и оптимизация механических условий нанесения.
1. Выбор высокотемпературной термоусадочной пленки для бутылок Contour.
Стандартный ПЭТГ обеспечивает усадку по диагонали около 60-65%, что достаточно для стандартных цилиндров. Однако сложные геометрические формы требуют использования высокоориентированных подложек. Инженеры должны выбирать пленку с высокой усадкой по диагонали для контурных бутылок, способную достигать усадки до 78-80%.
При установлении параметров работы с заводом по производству термоусадочной пленки из ПЭТГ необходимо ввести следующие обязательные требования:
Кривая усадки: Пленка должна демонстрировать постепенную кривую усадки, а не резкий обрыв. Постепенная кривая (начинающаяся примерно с 70°C и достигающая максимума примерно при 95°C) позволяет захваченному воздуху плавно выходить, предотвращая образование складок.
Максимальное значение усадки по MD: укажите усадку по MD менее 3% (в идеале менее 2%, если геометрия очень сложная).
Коэффициент трения (COF): Укажите внутренний коэффициент трения 0,15–0,25, чтобы обеспечить бесшовное прилегание втулки к контуру без статического прилипания или механического зацепления.
2. Важность индивидуальной продольной резки
Многие производители полиграфической продукции упускают из виду механическое натяжение, возникающее во время нарезки. Заказ нарезки ПЭТГ-пленки у надежного поставщика гарантирует равномерное натяжение рулона по всей длине полотна.
Деформация краев: Некачественная прорезка растягивает края пленки. Когда этот растянутый край проходит через термотуннель, он непредсказуемо сжимается, являясь основным катализатором эффекта «улыбки».
Колебательная перемотка: Убедитесь, что вашаПоставщик рулонов термоусадочной пленки PETGИспользуется технология осциллирующей перемотки для предотвращения образования полос, вызывающих неравномерное натяжение на печатном станке и сшивальной машине.
3. Оптимизация тепловой трубы
Даже рулон высококачественной ПЭТГ-пленки выйдет из строя, если температурный режим спроектирован неправильно. Для сложных форм паровые туннели просто необходимы. Излучение тепла направлено и с трудом равномерно проникает в сложные формы, часто оставляя холодные участки, образующие «загнутые уголки».
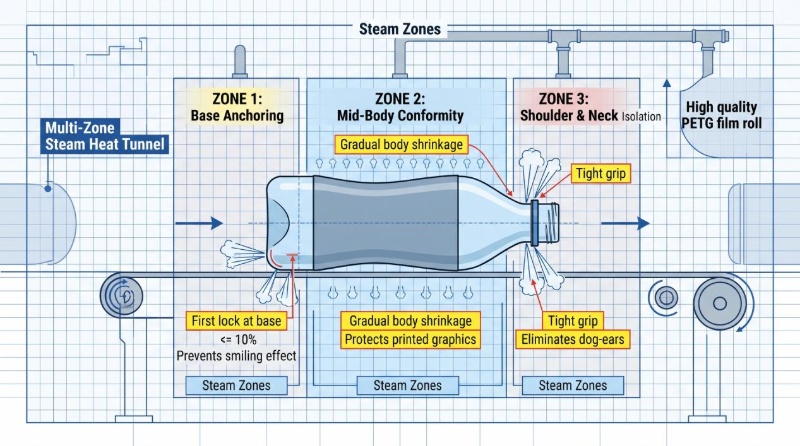
Практические шаги по использованию термотуннеля для создания контурных флаконов:
Фиксация у основания: Настройте первую зону подачи пара таким образом, чтобы пар низкого давления направлялся исключительно на нижние 10% бутылки. Это «зафиксирует» рукав у основания, предотвращая вертикальное смещение, вызывающее улыбку.
Соответствие формы средней части изделия: Во второй зоне следует равномерно подавать пар на основную часть изделия, что позволит напечатанным изображениям пропорционально уменьшиться в размере без искажений.
Изоляция плеч и шеи: Для завершающей зоны требуется целенаправленная обработка паром под более высоким давлением, чтобы вдавить пленку в острые углы плеч и шеи, устраняя «загнутые уголки».
Сравнение материалов для контурных применений
Чтобы понять, почему специализированный ПЭТГ является отраслевым стандартом для сложных форм, сравним его свойства с традиционными материалами.
| Метрическая система | Стандартный ПВХ | Стандартный ПЭТГ | ПЭТГ с высокой степенью усадки (оптимизированный) |
|---|---|---|---|
| Максимальная усадка TD | 50 - 55% | 60 - 65% | 78 - 80% |
| Максимальная усадка MD | До 5% | 3-4% | < 2% |
| Температура начала усадки | ~60°C | ~70°C | ~70°C (контрольная кривая) |
| Пригодность для контуров | Плохое качество (частые загнутые уголки уха) | Светлая кожа (с легкой улыбкой) | Отличный |
| Экологический профиль | Низкое содержание хлора (на основе хлора) | Высокий (подлежит переработке) | Высокий (подлежит переработке) |
Часто задаваемые вопросы
Что вызывает эффект «улыбки» на термоусадочных рукавах из ПЭТГ?
Эффект «улыбки» возникает, когда нижний край термоусадочной пленки неравномерно загибается вверх во время термической обработки. Это происходит из-за преждевременного воздействия тепла на среднюю часть бутылки до того, как дно будет должным образом закреплено, в сочетании с чрезмерной усадкой в направлении машины (MD), превышающей 3%.
Каким образом усадка MD способствует образованию дефектов в виде «собачьих ушей»?
Загнутые уголки образуются, когда пленка не прилегает плотно к сложным углам или острым радиусам. Если усадка в поперечном направлении слишком велика, вертикальное натяжение отрывает пленку от контура, в результате чего избыток материала в поперечном направлении сбивается в комки и складывается сам на себя по верхнему или нижнему краю.
Каков идеальный показатель усадки по методу TD для бутылок асимметричной формы?
Для бутылок с сильно асимметричной или экстремальной формой (например, с распылителем или в форме песочных часов) идеально подходит пленка с высоким коэффициентом усадки (TD) от 75% до 80%. Это позволяет пленке плотно прилегать к наименьшему радиусу (например, к горлышку) без образования перемычек или деформации в самой широкой части.
Заключение и дальнейшие шаги
Преодоление эффекта «загнутых ушей» и «улыбающегося лица» на контурной упаковке — это вопрос строгой материаловедения и точного терморегулирования. Ограничивая усадку в направлении движения машины и максимально используя возможности поперечного направления, инженеры-упаковщики могут поддерживать строгую графическую точность и добиваться практически нулевого уровня дефектов даже на самых сложных формах бутылок.
Для достижения этой цели необходим партнер по цепочке поставок, способный соблюдать сверхжесткие производственные допуски. Чтобы оценить, как точные составы пленки могут устранить дефекты, характерные для вашего конкретного применения, свяжитесь сегодня со специализированным поставщиком рулонов термоусадочной пленки PETG, чтобы запросить технические характеристики, организовать пробную резку или заказать образцы рулонов для квалификационных испытаний в паровом туннеле.
Новости и события
узнать больше-
 Блог
Пресс-релиз 11 ноября 2026 г.
Рулон ПЭТГ-пленки: предотвращение образования загнутых уголков на бутылках с контурной формой h1: Высокоусадочный ПЭТГ против сложных контуров бутылок: предотвращение дефектов
Освойте технологию производства высокотемпературной термоусадочной пленки для бутылок с заданной формой, чтобы избежать «загнутых ушек» и эффекта «улыбки». Увеличьте выход годной продукции на 15% благодаря оптимизированному выбору рулонов ПЭТГ-пленки. -
.webp) Блог
Пресс-релиз 11 ноября 2026 г.
Рулоны термоусадочной пленки PETG: Спецификация для переработчиков и руководство по запросам коммерческих предложений.
Если при поставке рулона термоусадочной пленки PETG возникает проблема с неподходящей кривой усадки, непостоянной толщиной, некачественной намоткой или неполной технической документацией, производитель может потерять время производства до того, как первый рулон достигнет линии розлива. Рулоны термоусадочной пленки PETG не взаимозаменяемы просто потому, что они относятся к одному семейству полимеров. Ориентация пленки, толщина, сила усадки, начало усадки, обработка поверхности и геометрия рулона — все это влияет на печать, сшивание, резку, формирование рукава и окончательную посадку в контейнер. -
 Блог
Пресс-релиз 11 ноября 2026 г.
Термоусадочная пленка PETG для печати: контрольный список для проверки поверхности и адгезии чернил.
Используйте этот контрольный список для печати термоусадочных рукавов из ПЭТГ, чтобы оценить состояние поверхности, смачивание чернилами, высыхание, адгезию, процесс обработки и результаты испытаний на термоусадку.
контакт
Тел.: 86 17706217416
Добавить: Здание L2A, № 520, переулок 1588, улица Чжугуан, Всемирный центр Хунцяо, район Цинпу, Шанхай, Китай.
Подписывайтесь на нас: